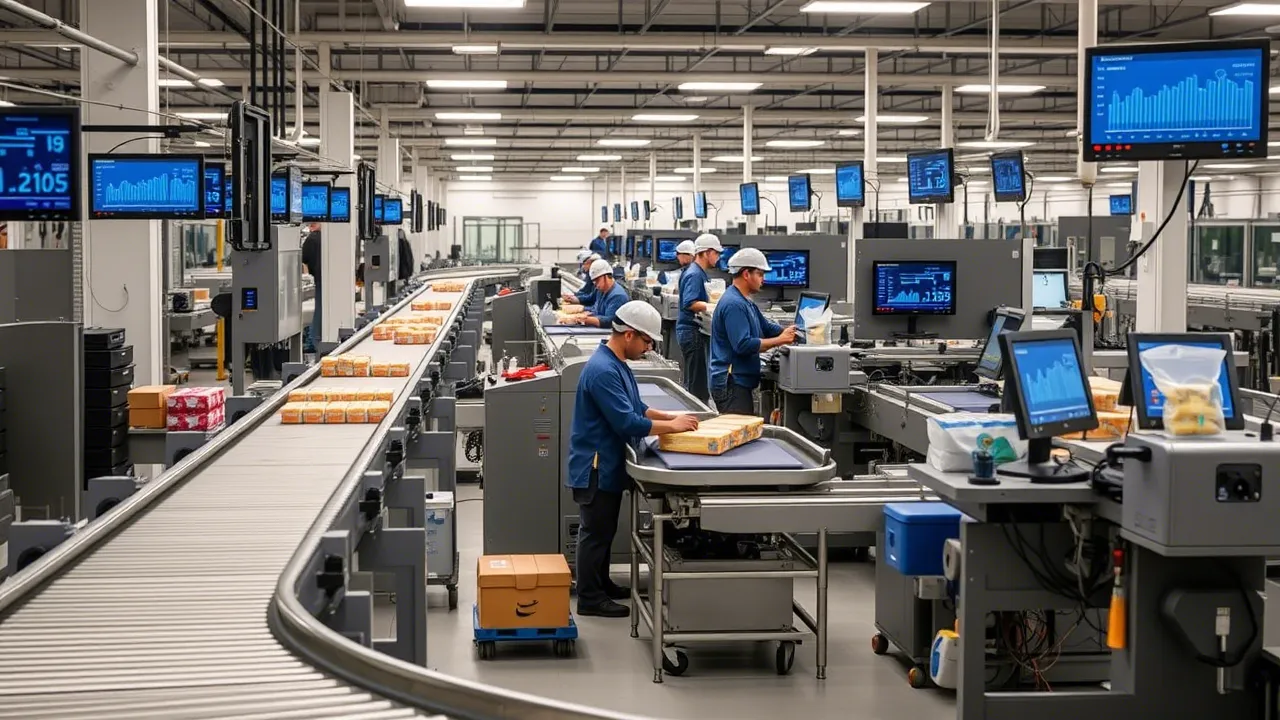
En una planta de cartón ondulado hay dos promesas que se hacen fuera de la nave y se pagan dentro: el precio de la caja y la fecha de entrega. Las dos se calculan, casi siempre, con el recuerdo de lo que tardó el último pedido parecido. Y las dos se rompen por el mismo motivo: nadie ha medido cuánto tarda realmente cada operación, cuánto cuesta cada cambio de formato y cuánto de ese tiempo se cuela por debajo del radar cuando la máquina arranca, ajusta y vuelve a arrancar.
Si diriges producción, comercial o la propia planta, este artículo te interesa por una razón concreta: en un sector donde el precio del material es público y el cliente compara tres presupuestos en una tarde, el margen se decide en el tiempo de máquina y en la fiabilidad del plazo. Lo que sigue es un recorrido por cómo se pierde el control de esas dos variables en el cartón ondulado y cómo se recupera midiendo lo que de verdad importa.
1. El problema no es el cartón: es el precio que se calcula con recuerdos
La conversación típica llega así: un cliente pide cuarenta mil cajas de un formato, comercial mira el histórico, el histórico dice «la última vez fueron treinta y tantas minutos por millar», se aplica un porcentaje de holgura que alguien fijó hace años y sale un precio. El pedido entra. La planta lo fabrica. Y al cerrar el mes, el margen de ese pedido no se parece en nada al que prometía el presupuesto.
Nadie ha hecho nada raro. El problema es de método: el tiempo que se usó para cotizar no era un tiempo estándar, era un recuerdo. Y los recuerdos, en una planta con varios turnos, tres formatos de caja distintos y una impresión flexo que a veces ajusta a la primera y a veces no, varían mucho más de lo que parece.
Fabricar sin tiempos estándar no significa fabricar sin datos. Significa fabricar con datos que no son comparables: el parte del turno de mañana, la sensación del operario de la tarde y la hoja de cálculo de planificación que nadie ha revisado desde que cambió el último formato. Cuando el cliente pide explicaciones sobre un retraso, o cuando el cierre de mes enseña un margen que nadie entiende, la raíz suele estar ahí.
2. Un sector de márgenes estrechos, plazos cortos y mucha competencia
Para entender por qué esto importa más en el cartón ondulado que en otros sectores, ayuda mirar las cifras del sector en España. Según los datos publicados por AFCO (Asociación Española de Fabricantes de Cartón Ondulado) en su informe de cifras del sector 2025, la industria española del cartón ondulado:
- produjo 5.941 millones de metros cuadrados de cartón ondulado en 2025,
- consumió 3.347 miles de toneladas de papel en onduladora,
- facturó 7.168 millones de euros entre actividad directa e indirecta,
- sostiene 26.875 puestos de trabajo (12.775 directos y más de 14.100 indirectos),
- y lo hace con 66 empresas onduladoras y 89 fábricas repartidas por el territorio.
España es el tercer productor de cartón ondulado de Europa. Y la demanda viene, sobre todo, de la industria alimentaria, que concentra en torno al 61% del consumo, seguida de bienes de consumo, logística y comercio electrónico y bienes de equipo.
Dos cosas se deducen de este cuadro. Primera: compites con decenas de plantas que compran el mismo papel a precios similares, así que el precio de venta se juega en tu eficiencia, no en tu materia prima. Segunda: tu cliente principal (la industria alimentaria y la logística) trabaja con plazos cortos y estacionales; un retraso de dos días en una campaña de alimentación no es una molestia, es un problema serio para quien te compra. En este sector, cotizar mal y entregar tarde son el mismo error visto desde dos ángulos.
3. Dónde se va el tiempo en una planta de cartón ondulado
Antes de hablar de cómo se mide, conviene entender dónde vive el tiempo en este tipo de planta, porque no vive donde la intuición dice. El proceso habitual tiene varias etapas encadenadas:
- Fabricación del plano en la onduladora. El papel se convierte en plancha de cartón ondulado. Es un proceso continuo, de gran volumen, donde los parásitos del tiempo son las paradas por cambio de bobina, los empalmes y los arranques.
- Impresión. Normalmente flexografía, con uno o varios colores. Aquí el tiempo devorado no es el de impresión en marcha: es el ajuste (montaje de clichés, registro, prueba de color).
- Conformado y troquelado. Donde la plancha se convierte en el patrón de la caja. El estilo más extendido con diferencia es la caja americana —el código 0201 del catálogo de la Federación Europea de Fabricantes de Cartón Ondulado (FEFCO)—, una caja de solapas que se fabrica con el mínimo desperdicio de plancha.
- Plegado y encolado. Operación rápida por unidad, pero sensible al ajuste de la encoladora y al formato.
- Paletizado, enfardado y expedición. Donde el tiempo se pierde en maniobras, esperas de muelle y manipulaciones que nadie ha cronometrado.
Sobre todas estas etapas se monta el fenómeno que más margen consume y menos se mide: el cambio de formato. Cambiar de un formato a otro en onduladora, en impresión o en confección no es trabajo productivo, pero ocupa máquina y personas. Cuando cada cambio «cuesta» media hora real y la planta hace tres al día, estás quemando hora y media diaria de capacidad que no aparece en ningún presupuesto. Y cuando esos cambios no tienen un tiempo estándar propio, cada turno los resuelve a su manera: uno en veintidós minutos, otro en cuarenta y cinco.
Hay un matiz importante para quien planifica: el trabajo de la nave no es homogéneo. La onduladora es un proceso continuo que se controla por velocidad y paradas; la confección y el enclace son trabajo manual y repetitivo, donde sí aplican los criterios de esfuerzo que la Organización Internacional del Trabajo (OIT) recoge en sus suplementos, junto con los del TAL, para condiciones de carga, ritmo o ambiente. Y las tareas de mantenimiento o de almacén, mucho más irregulares, se abordan mejor con observación estadística que con cronómetro —el muestreo del trabajo, la técnica en la que se apoya WorkSamp, da ahí respuestas que el cronometraje puntual no puede dar—. Elegir bien qué se mide con qué técnica es la mitad del trabajo.
4. Un tiempo estándar no es «lo que tardó la última vez»
Llegados aquí, conviene despejar la confusión que más dinero cuesta: el tiempo observado no es el tiempo estándar. El primero es lo que tardó una operación concreta, en un turno concreto, con un operario concreto. El segundo es lo que la operación debería tardar trabajando a un ritmo normal, con un método definido y con los márgenes y suplementos que correspondan.
Esa diferencia se traduce en tres consecuencias de negocio muy concretas:
- Precio. Si cotizas con tiempos observados sin normalizar, cada presupuesto lleva dentro la suerte del día en que se midió. Un estándar bien construido hace que dos comerciales calcen el mismo precio para el mismo pedido.
- Plazo. La fecha de entrega que promete comercial solo es defendible si planificación sabe cuánto ocupará el pedido en cada recurso. Sin estándares, la planificación rellena huecos «a ojo» y el plazo se convierte en una esperanza.
- Capacidad. ¿Necesitas un turno más, una segunda enclaceadora o simplemente organizar mejor los cambios de formato? Sin tiempos estándar, esa decisión se toma por sensaciones, y las sensaciones suelen costar una máquina o una noche entera de horas extra.
¿Cómo se construye un estándar que resista la realidad del taller? Midiendo el trabajo repetido con un cronómetro y un método definidos: observando la operación ciclo a ciclo, separando lo que es trabajo de lo que es espera o incidencia, valorando el ritmo con criterio técnico en lugar de con la impresión del momento, y añadiendo después los suplementos y márgenes que correspondan al tipo de esfuerzo y a las condiciones del puesto. Eso, que en la disciplina de métodos y tiempos tiene nombre y siglas, se resume para quien dirige la planta en una frase: un número que todo el mundo usa igual, que se puede defender ante un cliente y que se actualiza cuando el proceso cambia.
5. Caso práctico simulado: cuando el precio no cubría el ajuste
Para ver todo lo anterior en conjunto, un ejemplo con una planta de tamaño medio.
Caso práctico simulado
Ejemplo construido con fines didácticos a partir de parámetros plausibles del sector. No corresponde a una implantación real de CronometrasApp.
Una planta con una onduladora, dos líneas de confección y dos turnos fabrica, entre otros formatos, una caja americana de gran rotación para un cliente de alimentación. El pedido recurrente es de 40.000 unidades. La cotización se apoyaba en un histórico que asignaba 26 minutos por millar a la fase de impresión y ajuste.
Al estudiar las operaciones con cronómetro, aparecen dos hallazgos:
Hallazgo 1: el precio se quedaba corto justo donde más se trabaja. El tiempo estándar de impresión y ajuste, medido ciclo a ciclo y con los suplementos aplicados sobre el trabajo manual de montaje de clichés, resultó ser de 34 minutos por millar. Es decir: el presupuesto contemplaba 26 minutos por millar y la operación consumía 34. Sobre el lote completo de 40.000 cajas (40 millares), eso son 320 minutos de trabajo real que no estaban en el precio —unas 5,3 horas de línea—. En porcentaje, casi una cuarta parte del tiempo real de esa fase (el 23,5%) no estaba contemplado en la cotización. El pedido no era «caro de fabricar»: estaba barato de vender.
Hallazgo 2: los cambios de formato eran un agujero silencioso. La planta hacía tres cambios de formato al día en las líneas de confección. Sin procedimiento estandarizado, cada cambio ocupaba unos 38 minutos de media. Al definir el método, secuenciar las tareas y cronometrar el nuevo procedimiento, el cambio se estableció en 22 minutos. El ahorro son 16 minutos por cambio: 48 minutos al día, 960 minutos al mes, 16 horas de línea al mes que vuelven a estar disponibles. Con un coste horario de línea orientativo de 90 € (parámetro del caso, no una referencia de mercado), eso son unos 1.440 € mensuales, del orden de 17.000 € al año, y además 16 horas de capacidad para absorber picos sin horas extra.
Consecuencia en el plazo. Al saber cuánto ocupa realmente cada referencia en cada recurso, planificación pudo pasar de prometer «sobre quince días» a comprometer doce sin riesgo añadido: no porque la planta trabajara más deprisa, sino porque la promesa dejó de calcularse con números que nadie podía defender.
Ninguno de estos resultados exigió invertir en maquinaria nueva. Exigió medir, decidir un método y usar siempre el mismo número.
6. Cómo decidir qué se mide primero
El error clásico es querer medir la planta entera el primer mes. En cartón ondulado, el orden que mejor funciona es este:
- Los cambios de formato. Son pocos, se repiten a diario y su impacto en capacidad es inmediato. Si solo hicieras esto, ya habría amortizado el estudio.
- Las tres o cinco referencias de mayor rotación. Las que más millares fabricas al año: un error pequeño de estándar ahí se multiplica por todo el volumen.
- Las operaciones con mayor variabilidad. Las que hacen que dos turnos den resultados distintos: ajustes de impresión, enclace, paletizado.
- El resto, por impacto económico. No por orden alfabético ni por lo que resulte más cómodo de medir.
Un buen criterio de priorización es preguntarse, para cada operación: ¿cuánto dinero al año pasa por aquí? ¿cuánto varía de un turno a otro? ¿aparece en nuestros presupuestos? Las tres respuestas altas indican dónde empezar.
7. Del estándar al precio y al plazo: qué cambia el lunes siguiente
Cuando la planta dispone de tiempos estándar fiables, tres cosas cambian rápido, y ninguna requiere cambiar de software de gestión:
- El presupuesto se calcula con un número común. Comercial deja de pedir «el tiempo de la última vez» y usa el estándar vigente. Si un pedido es especial, se estima la desviación, no se improvisa.
- La planificación deja de rellenar huecos a ojo. La secuencia de fabricación se ordena conociendo la carga real por recurso, y el plazo que se promete es el que la cola de trabajo permite.
- La revisión de margen tiene una explicación. Cuando un pedido sale por debajo de lo previsto, se puede decir si fue por tiempo, por material o por incidencia, porque la cadena de cálculo está documentada.
Aquí es donde una herramienta de cronoanálisis como CronometrasApp entra de forma natural. Lo que aporta, dicho en términos de planta y no de manual técnico: un cronómetro digital en pantalla para medir cada operación en sus distintas modalidades (seguimiento continuo, por frecuencia o asociado a máquina); la valoración sintética del ritmo, que asigna el técnico sobre la operación observada para normalizarla; los suplementos de la OIT y del TAL configurables por actividad y condición; y tiempos estándar con sus tolerancias y márgenes, con la cadena de cálculo visible. Los estudios se exportan en PDF, Excel o JSON para que cada cual los lleve a donde los use —una hoja de cálculo de precios, un planificador, una conversación con el cliente—. Y para el trabajo repetitivo, la biblioteca de elementos y la entrada por voz evitan volver a cronometrar desde cero lo que ya está medido.
La integración con la herramienta del cliente es, como en la mayoría de soluciones de este tipo, una exportación manual de esos informes: la ventaja no está en prometer conectores mágicos, sino en que el número que se exporta es un número defendible.
8. Seis señales de que fabricas sin tiempos estándar (aunque tengas hojas de cálculo)
- Dos comerciales cotizan el mismo pedido con precios distintos y los dos «tienen razón».
- El tiempo de un cambio de formato depende de quién esté de turno.
- Cuando un pedido se retrasa, nadie sabe decir si fue por carga, por incidencia o por un ajuste que se alargó.
- Planificación planifica «con margen de seguridad» que nadie ha calculado.
- Al cerrar el mes, el margen de los pedidos top no coincide con el previsto y la explicación es siempre la misma («precios», «material»).
- La última vez que se midió algo en planta fue para justificar una decisión que ya estaba tomada.
Si reconoces dos o tres de estas señales, no tienes un problema de disciplina: tienes un problema de números que no existen.
9. La decisión que puedes tomar esta semana
No hace falta un plan de transformación de seis meses. La decisión concreta, pequeña y reversible es esta: elige tus tres referencias de mayor volumen y tus tres cambios de formato más frecuentes, y mide esos seis puntos. En dos o tres semanas tendrás estándares para lo que más dinero mueve por tu planta, y sabrás, por fin, si ese pedido recurrente que todos creen rentable lo es de verdad.
Con esos números encima de la mesa, la conversación con comercial cambia de tono (el precio se defiende con datos), la conversación con planificación cambia de tono (el plazo se compromete con datos) y la conversación con el cliente cambia de tono (tú puedes explicar por qué tu caja cuesta lo que cuesta y por qué llega cuando llega).
Si quieres ver cómo se mide todo esto sobre una pantalla, sin cambiar la forma de trabajar de tu taller, solicita una demostración de CronometrasApp(https://app.cronometras.com/) y trae tus formatos de más rotación: sobre ellos se ve antes que sobre ningún manual si tus tiempos están donde deberían estar. Y si el reto es el control horario de los turnos que sostienen la producción, Induly resuelve la parte de jornadas y fichajes; si antes del estudio conviene observar el trabajo irregular de almacén o mantenimiento, WorkSamp cubre el muestreo del trabajo; y si buscas un especialista en medición de tiempos o auditoría de productividad, el directorio de ASETEMYT reúne a profesionales del sector. Todas estas herramientas trabajan bajo el paraguas de ProdCont, donde convergen soluciones de productividad industrial para medir, planificar y decidir con datos.
El precio de la caja ya lo fija el mercado. Lo que todavía puedes decidir es cuánto te cuesta fabricarla y cuándo puedes prometerla. Eso, en una planta de cartón ondulado, es directamente margen.
¿No quieres hacerlo tú? Lo hacemos por ti desde 800 €
Si prefieres externalizarlo, en Cronometras entregamos un estudio de métodos y tiempos completo a partir de un vídeo: descomposición por elementos, suplementos OIT/TAL, tiempo estándar con tolerancias, y un informe en PDF + Excel + JSON listo para presentar a dirección.
👉 Solicita el estudio desde 800 € · Más información sobre Cronometras